TITANBEARBEITUNG NACH ZEICHNUNG
Titan fräsen und CNC-bearbeiten für präzise Einzelteile, Prototypen und Kleinserien – mit stabiler Aufspannung, abgestimmter Werkzeugführung, kontrollierter Wärmeentwicklung und sicherer Spanabfuhr.
CNC-Fräsen, 5-Achs-Bearbeitung, CNC-Drehen und Drahterodieren
Einzelteile, Funktionsprototypen sowie kleine und wiederkehrende Serien
Zeichnung, CAD-Modell, genaue Titansorte, Zustand, Halbzeug, Stückzahl und Prüfmerkmale
Titan CNC-bearbeiten für Präzisionsteile nach Zeichnung
Titan wird für Bauteile eingesetzt, bei denen ein günstiges Verhältnis von Festigkeit zu Gewicht, Korrosionsbeständigkeit oder eine projektspezifische Kombination mechanischer und chemischer Eigenschaften gefordert ist. Reintitan und unterschiedliche Titanlegierungen unterscheiden sich jedoch deutlich in Festigkeit, Gefüge, Wärmeleitfähigkeit, Oberflächenverhalten und Zerspanbarkeit. Für die Fertigungsplanung reicht die allgemeine Angabe „Titan“ deshalb nicht aus.
Technical Solutions HD fertigt Titanteile auf Grundlage freigegebener technischer Daten. Abhängig von Geometrie und Funktion kommen CNC-Fräsen, 5-Achs-CNC-Fräsen, CNC-Drehen, Drahterodieren oder mehrere abgestimmte Bearbeitungsschritte zum Einsatz. Vor der Angebotserstellung prüfen wir Werkstoffbezeichnung, Zustand, Halbzeug, Abmessungen, Toleranzen, Oberflächenanforderungen, Stückzahl und den vereinbarten Prüfumfang.
- Titanteile nach Zeichnung und CAD-Modell
- Gefräste Bauteile mit Taschen, Bohrbildern, Konturen und Funktionsflächen
- Rotationssymmetrische Drehteile mit zusätzlichen Bohr- und Fräsmerkmalen
- Einzelanfertigungen, Funktionsprototypen und projektbezogene Kleinserien
Titan fräsen mit stabiler Werkzeugführung und kontrollierter Wärmeentwicklung
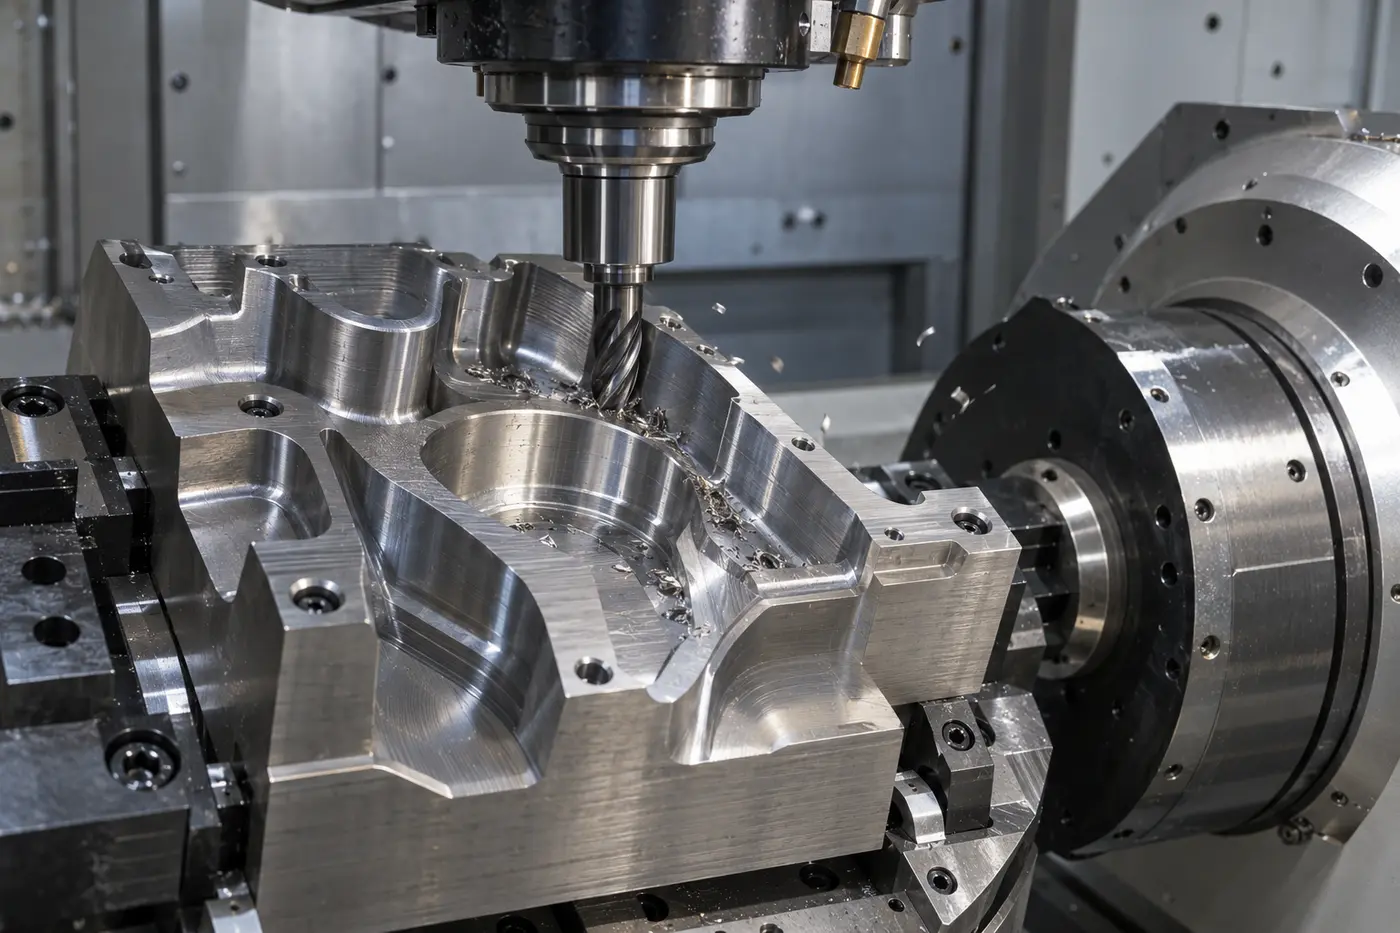
Beim Titan fräsen bleibt ein großer Teil der entstehenden Wärme in der Nähe von Werkzeug und Schneidzone. Gleichzeitig können hohe Festigkeit, werkstoffabhängige Reaktionsneigung und ungünstige Eingriffsbedingungen den Werkzeugverschleiß beschleunigen. Prozessstabilität entsteht deshalb nicht durch einen einzelnen Schnittwert, sondern durch das Zusammenspiel von Werkzeug, Eingriff, Aufspannung, Kühlung und Spanabfuhr.
Kurze und stabile Werkzeugauskragungen, möglichst gleichmäßige Werkzeugbelastung und eine an die konkrete Titansorte angepasste Bearbeitungsstrategie unterstützen Maßhaltigkeit und Oberflächenqualität. Bei tiefen Taschen, dünnen Wänden, kleinen Radien oder mehreren Bearbeitungsseiten werden Schrupp-, Zwischen- und Schlichtoperationen so geplant, dass Wärme, Schnittkräfte und Bauteilverformung kontrollierbar bleiben.
- Werkzeuge und Prozessparameter auf Titansorte, Zustand und Bauteilgeometrie abstimmen
- Werkzeugauskragung, Rundlauf und Aufspannung für einen stabilen Eingriff begrenzen
- Wärme und Späne zuverlässig aus der Bearbeitungszone abführen
- Werkzeugzustand und funktionskritische Merkmale während der Prozessfolge kontrollieren
Titansorte, Zustand und Halbzeug eindeutig festlegen
„Titan“ bezeichnet keine einzelne Werkstoffqualität. Reintitansorten und Legierungen wie Ti-6Al-4V unterscheiden sich in Festigkeit, Duktilität, Gefüge, Wärmebehandlung und Bearbeitungsverhalten. Bezeichnungen wie Grade 2 oder Grade 5 müssen deshalb durch Werkstoffnummer, Norm, Zustand und gegebenenfalls geforderte Materialnachweise eindeutig ergänzt werden.
Auch Halbzeugform und Ausgangszustand gehören zur technischen Spezifikation. Platten, Rundstäbe, Schmiede- oder Gussteile sowie kundenseitig bereitgestelltes Material benötigen unterschiedliche Aufspann- und Bearbeitungskonzepte. Kundeneigenes Halbzeug kann projektbezogen geprüft werden, wenn Werkstoff, Zustand, Abmessungen, Bearbeitungszugaben und verfügbare Nachweise vollständig dokumentiert sind.
- Werkstoffnummer, Grade oder vollständige Titanbezeichnung angeben
- Norm, Lieferzustand und gegebenenfalls Wärmebehandlung dokumentieren
- Halbzeugform, Ausgangsmaße und notwendige Bearbeitungszugaben abstimmen
- Materialnachweise, Rückverfolgbarkeit und besondere Oberflächenanforderungen vorab benennen
3-Achs- und 5-Achs-Fräsen für komplexe Titangeometrien
Die geeignete Achskonfiguration ergibt sich aus Geometrie, Abmessungen, Bearbeitungsseiten und Werkzeugzugänglichkeit. Ebene Flächen, Taschen, Bohrbilder und klar erreichbare Konturen können häufig wirtschaftlich mit einer 3-Achs-Strategie gefertigt werden. Bei schrägen Flächen, räumlichen Konturen, tiefen Kavitäten oder mehreren Bearbeitungsseiten kann eine 5-Achs-Bearbeitung die Zahl der Umspannungen reduzieren.
Weniger Umspannungen können die Lagebeziehung mehrerer Funktionsflächen unterstützen. Bei Titan müssen gleichzeitig Werkzeuglänge, Kollisionsraum, Schnittkräfte, Wärmeentwicklung, Spanabfuhr und Bauteilstabilität berücksichtigt werden. Ob drei oder fünf Achsen technisch sinnvoll sind, wird anhand der vollständigen Bauteildaten entschieden.
Wirtschaftlich für eindeutig zugängliche Merkmale
Für ebene Bearbeitungsseiten, Taschen, Bohrbilder und Konturen, die mit einer stabilen Aufspannung sicher erreichbar sind.
Mehrseitige und räumliche Geometrien bearbeiten
Für schräge Flächen, komplexe Konturen und mehrere Bearbeitungsseiten, wenn weniger Umspannungen einen technischen Vorteil bieten.
Titan drehen für rotationssymmetrische Präzisionsteile
Beim Titan drehen können Buchsen, Hülsen, Ringe, Bolzen, Adapter, Flansche und weitere rotationssymmetrische Bauteile hergestellt werden. Abhängig von Bauteil und Maschine lassen sich Innen- und Außengewinde, Nuten, Einstiche, Bohrungen, Querbohrungen oder Fräsflächen in eine abgestimmte Bearbeitungsfolge integrieren.
Werkzeuggeometrie, Schnittgeschwindigkeit, Vorschub, Spanbildung und Kühlschmierung werden auf Titansorte, Zustand und Bauteilgeometrie abgestimmt. Eine stabile Aufspannung und kontrollierte Spanabfuhr sind besonders wichtig, damit Werkzeugbelastung, Wärmeentwicklung und Oberflächenqualität während der Bearbeitung beherrschbar bleiben.
Titan drahterodieren für präzise Konturen und schwer zugängliche Merkmale
Da Titan elektrisch leitfähig ist, kann Drahterodieren für geeignete Bauteile und Geometrien eingesetzt werden. Das Verfahren kommt insbesondere für präzise Durchbrüche, schmale Konturen, kleine Innenradien oder Merkmale infrage, die mechanisch nur schwer zugänglich sind. Die konkrete Eignung hängt von Titansorte, Bauteildicke, Kontur, Startbohrung, geforderter Genauigkeit und Oberflächenanforderung ab.
Drahterodieren ersetzt das CNC-Fräsen oder Drehen nicht pauschal. Häufig ist eine kombinierte Fertigungsfolge sinnvoll, bei der Bezugsflächen und Grundgeometrie spanend hergestellt und ausgewählte Konturen anschließend erodiert werden. Verfahren, Aufspannungen, Prüfbezüge und gegebenenfalls notwendige Nachbearbeitung werden vor der Fertigung gemeinsam geplant.
- Elektrische Leitfähigkeit und genaue Titansorte bestätigen
- Startbohrungen, Konturverlauf und Durchbrüche eindeutig definieren
- Bauteilhöhe, Innenradien, Genauigkeit und Oberfläche gemeinsam bewerten
- Fräsen, Drehen und Drahterodieren in einer abgestimmten Prozessfolge kombinieren
Typische Titanteile für Einzelteile, Prototypen und Kleinserien
Titan kann für Bauteile eingesetzt werden, bei denen Gewicht, Festigkeit, Korrosionsverhalten oder eine besondere Werkstoffkombination relevant sind. Die tatsächliche Eignung ergibt sich aus Funktion, Belastung, Umgebung, Titansorte, konstruktiver Freigabe und projektbezogenen Nachweisanforderungen.
Leichtbaugehäuse und Strukturteile
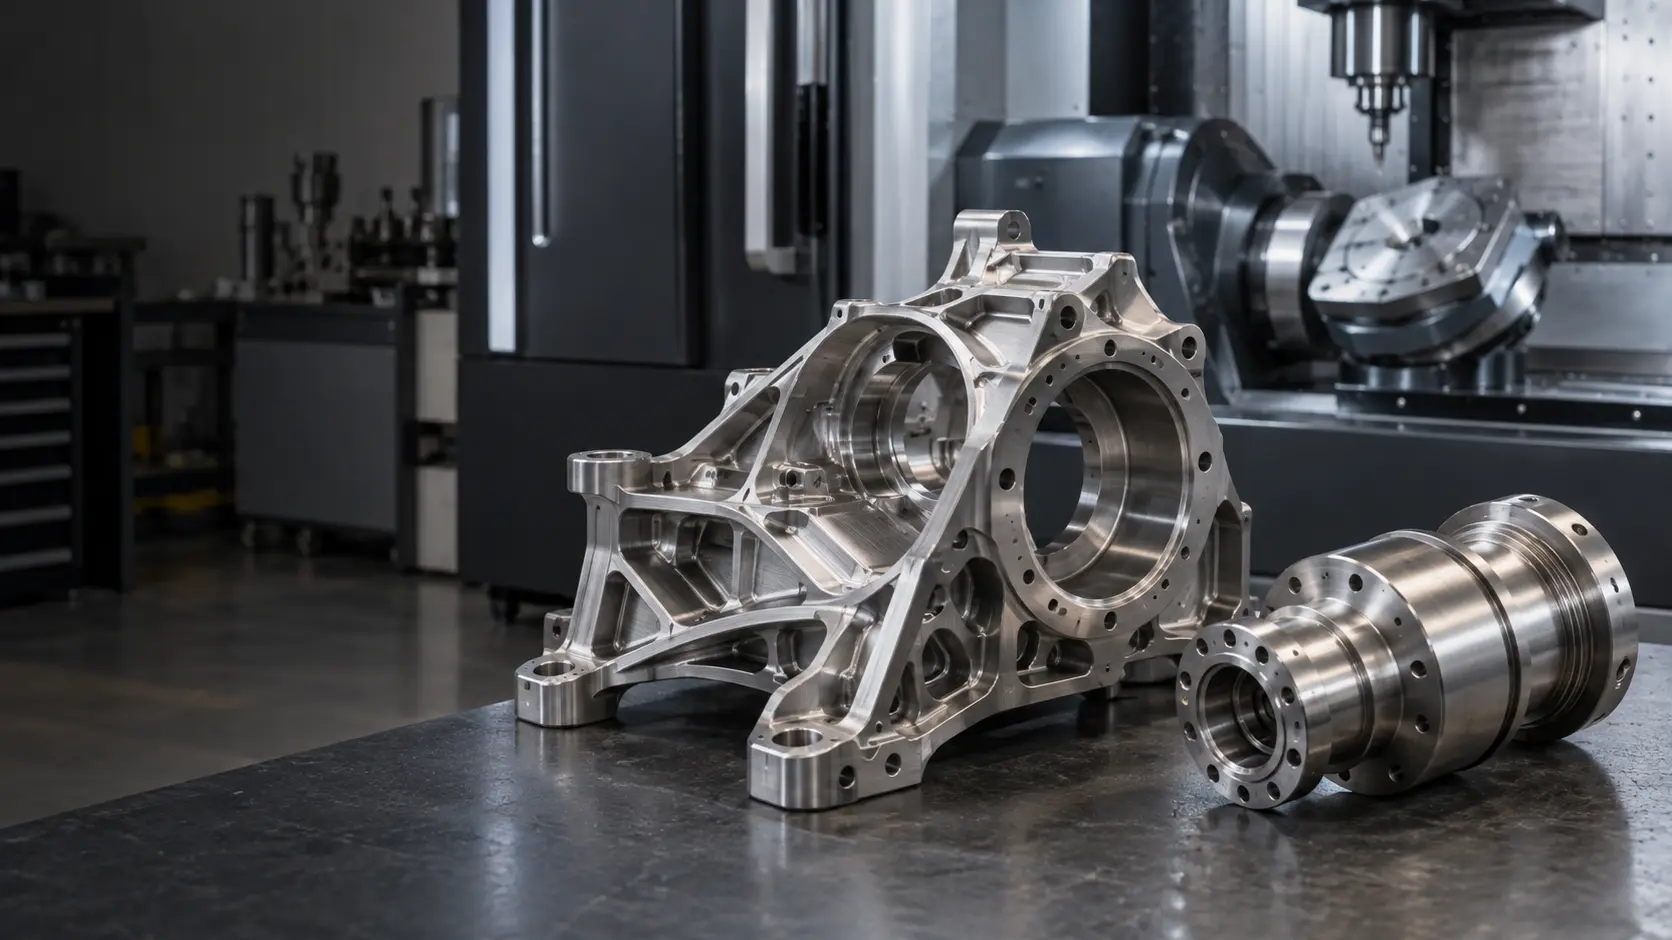
Komplexe Frästeile mit Taschen, Rippen, Bohrbildern und funktionsrelevanten Anschluss- oder Bezugsflächen.
Adapter, Flansche und Verbindungsteile
Gefräste oder kombiniert bearbeitete Komponenten mit Passflächen, Bohrungen, Gewinden und definierten Schnittstellen.
Wellen, Buchsen und Rotationsteile
Gedrehte Bauteile mit Nuten, Einstichen, Passungen und zusätzlichen Bohr- oder Fräsmerkmalen.
Prototypen und Kleinserien
Titanteile für Funktionsprüfung, Erstmuster und reproduzierbare Kleinserien mit eindeutigem Zeichnungs- und Revisionsstand.
Präzisionsteile nach Zeichnung · Einzelteile & Kleinserien · CNC-Fertigung für Industrien
Toleranzen und Qualitätskontrolle bei Titanteilen
Erreichbare Toleranzen hängen nicht allein vom Werkstoff ab. Geometrie, Wandstärke, Bauteilgröße, Spannkonzept, Bezugssystem, Bearbeitungsfolge, Wärmeentwicklung und Messbedingungen beeinflussen das Ergebnis. Enge Toleranzen sollten deshalb auf funktionsrelevante Merkmale konzentriert und eindeutig mit Bezügen, Passungen und Prüfanforderungen beschrieben werden.
Vereinbarte Maße, Passungen, Gewinde und Bezugsmerkmale werden nach den freigegebenen Zeichnungsangaben geprüft. Der Prüfumfang kann konventionelle Messmittel, 3D-Koordinatenmesstechnik und projektbezogene Messprotokolle umfassen. Materialnachweise, Rückverfolgbarkeit, Kennzeichnung oder zusätzliche Dokumentation werden bei Bedarf vor der Fertigung abgestimmt.
Von der Anfrage zum geprüften Titanteil
- Fertigungsdaten übermittelnSie senden Zeichnung, CAD-Modell, genaue Titanbezeichnung, Zustand, Stückzahl, Termin und Prüfanforderungen.
- Bearbeitbarkeit prüfenGeometrie, Halbzeug, Toleranzen, Spannflächen, Werkzeugzugänglichkeit und Funktionsanforderungen werden bewertet.
- Verfahren und Prozessfolge planenFräsen, 5-Achs-Bearbeitung, Drehen, Drahterodieren, Umspannungen und Zwischenprüfungen werden festgelegt.
- Titanteil CNC-fertigenProgramme, Werkzeuge und Spannmittel werden vorbereitet und das Bauteil nach freigegebenem Stand bearbeitet.
- Merkmale kontrollierenVereinbarte Maße, Passungen, Bezüge, Gewinde, Oberflächen und weitere Prüfmerkmale werden kontrolliert.
Welche Angaben wir für ein Angebot benötigen
Eine eindeutige Anfrage reduziert technische Rückfragen und ermöglicht eine belastbare Bewertung von Machbarkeit, Fertigungsweg und Aufwand. Zeichnung, CAD-Modell und Bestellangaben sollten denselben Revisionsstand beschreiben.
- Bemaßte technische Zeichnung und passendes 3D-Modell
- Werkstoffnummer, Grade oder vollständige Bezeichnung der Titansorte
- Norm, Lieferzustand, Wärmebehandlung, Halbzeugform und Ausgangsmaße
- Stückzahl, gewünschter Liefertermin und möglicher Wiederholbedarf
- Toleranzen, Passungen, Gewinde, Rauheiten, Oberflächen und Kantenangaben
- Relevante Belastungen, Einsatzbedingungen und funktionskritische Merkmale
- Benötigter Prüfumfang, Messprotokolle, Materialnachweise und Rückverfolgbarkeit
Falls eine Konstruktion noch fertigungstechnisch geprüft oder für einen Prototyp angepasst werden muss, können die nächsten Schritte im Rahmen von Konstruktion und Prototyping abgestimmt werden.
Häufige Fragen zum Titan fräsen und CNC-bearbeiten
Antworten zu Titansorten, CNC-Fräsen, CNC-Drehen, Drahterodieren, Toleranzen und den benötigten Fertigungsdaten.