MESSINGBEARBEITUNG NACH ZEICHNUNG
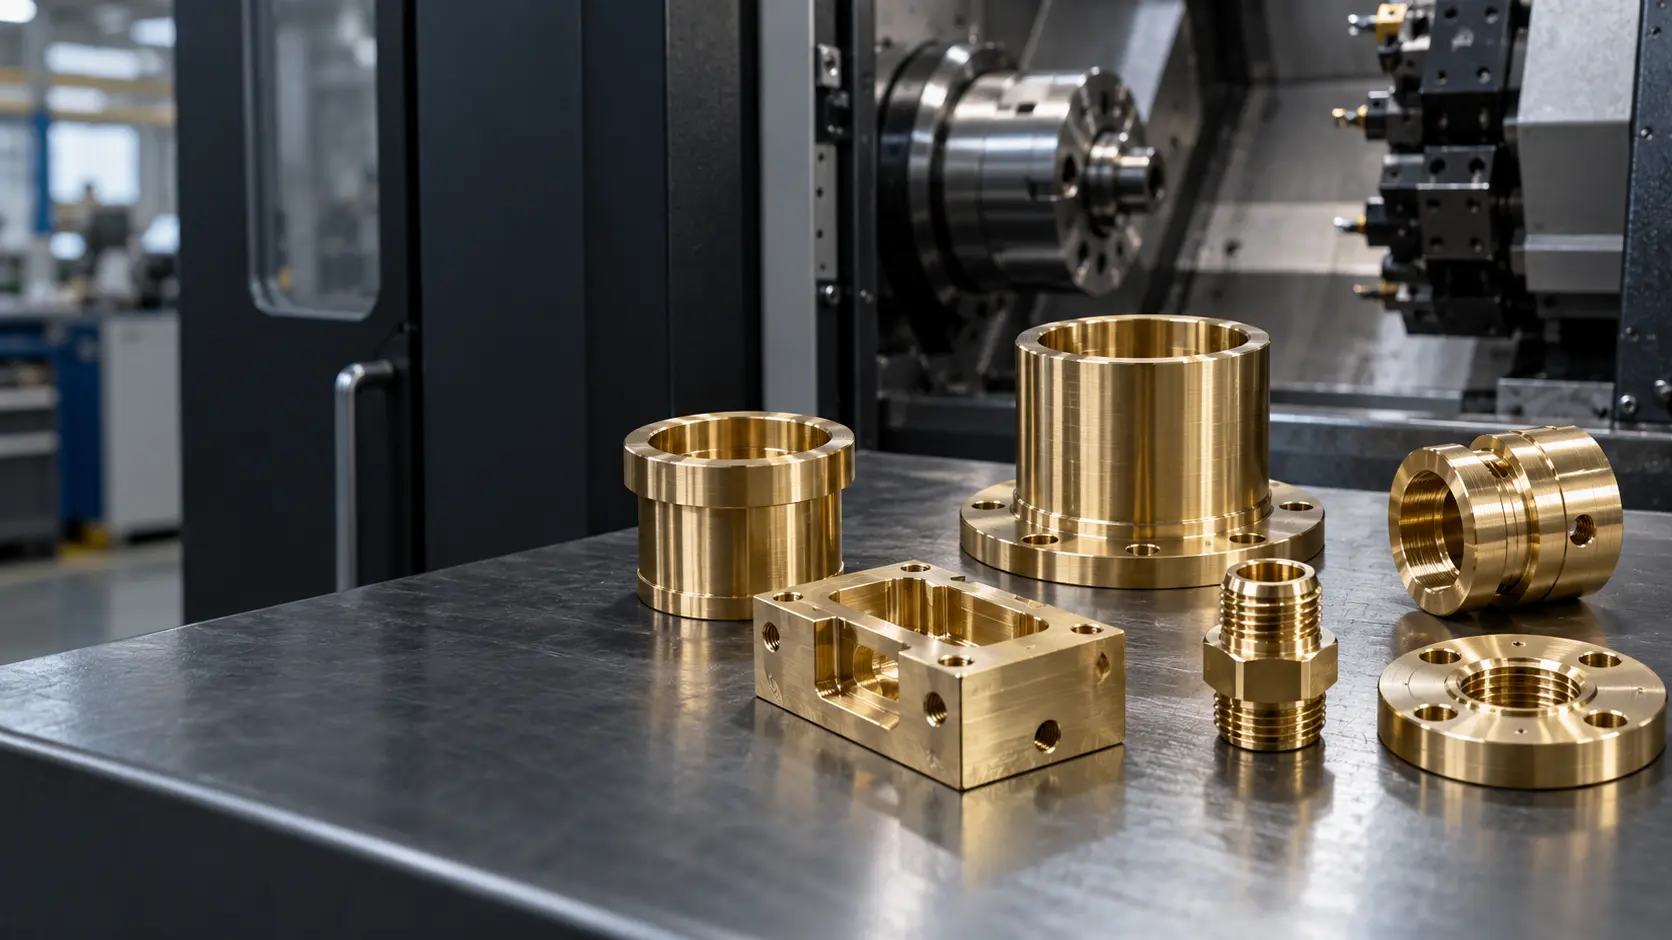
Messing fräsen und drehen für präzise Einzelteile, Prototypen und Kleinserien – mit abgestimmten Werkzeugen, sicherer Spanabfuhr und kontrollierter Bearbeitungsfolge.
CNC-Fräsen, 5-Achs-Bearbeitung, CNC-Drehen und kombinierte Bearbeitungsschritte
Einzelteile, Funktionsprototypen sowie kleine und wiederkehrende Serien
Zeichnung, CAD-Modell, genaue Messinglegierung, Zustand, Stückzahl und Prüfmerkmale
Messing CNC-bearbeiten für Präzisionsteile nach Zeichnung
Messing umfasst unterschiedliche Kupfer-Zink-Legierungen, deren mechanische Eigenschaften und Zerspanungsverhalten von Zusammensetzung, Herstellzustand und Halbzeugform abhängen. Je nach Spezifikation kann der Werkstoff für Bauteile mit präzisen Konturen, Gewinden, Passungen oder funktionsbezogenen Oberflächen geeignet sein. Für die Fertigungsplanung reicht die allgemeine Angabe „Messing“ deshalb nicht aus.
Technical Solutions HD fertigt Messingteile auf Grundlage freigegebener technischer Daten. Abhängig von Geometrie und Funktion kommen CNC-Fräsen, 5-Achs-CNC-Fräsen, CNC-Drehen oder mehrere abgestimmte Bearbeitungsschritte zum Einsatz. Vor der Angebotserstellung prüfen wir Werkstoffbezeichnung, Halbzeug, Abmessungen, Toleranzen, Oberflächenanforderungen, Stückzahl und vorgesehene Einsatzbedingungen.
- Messingteile nach Zeichnung und CAD-Modell
- Gefräste Bauteile mit Taschen, Bohrbildern, Konturen und Gewinden
- Rotationssymmetrische Drehteile mit zusätzlichen Bohr- und Fräsmerkmalen
- Einzelanfertigungen, Prototypen und projektbezogene Kleinserien
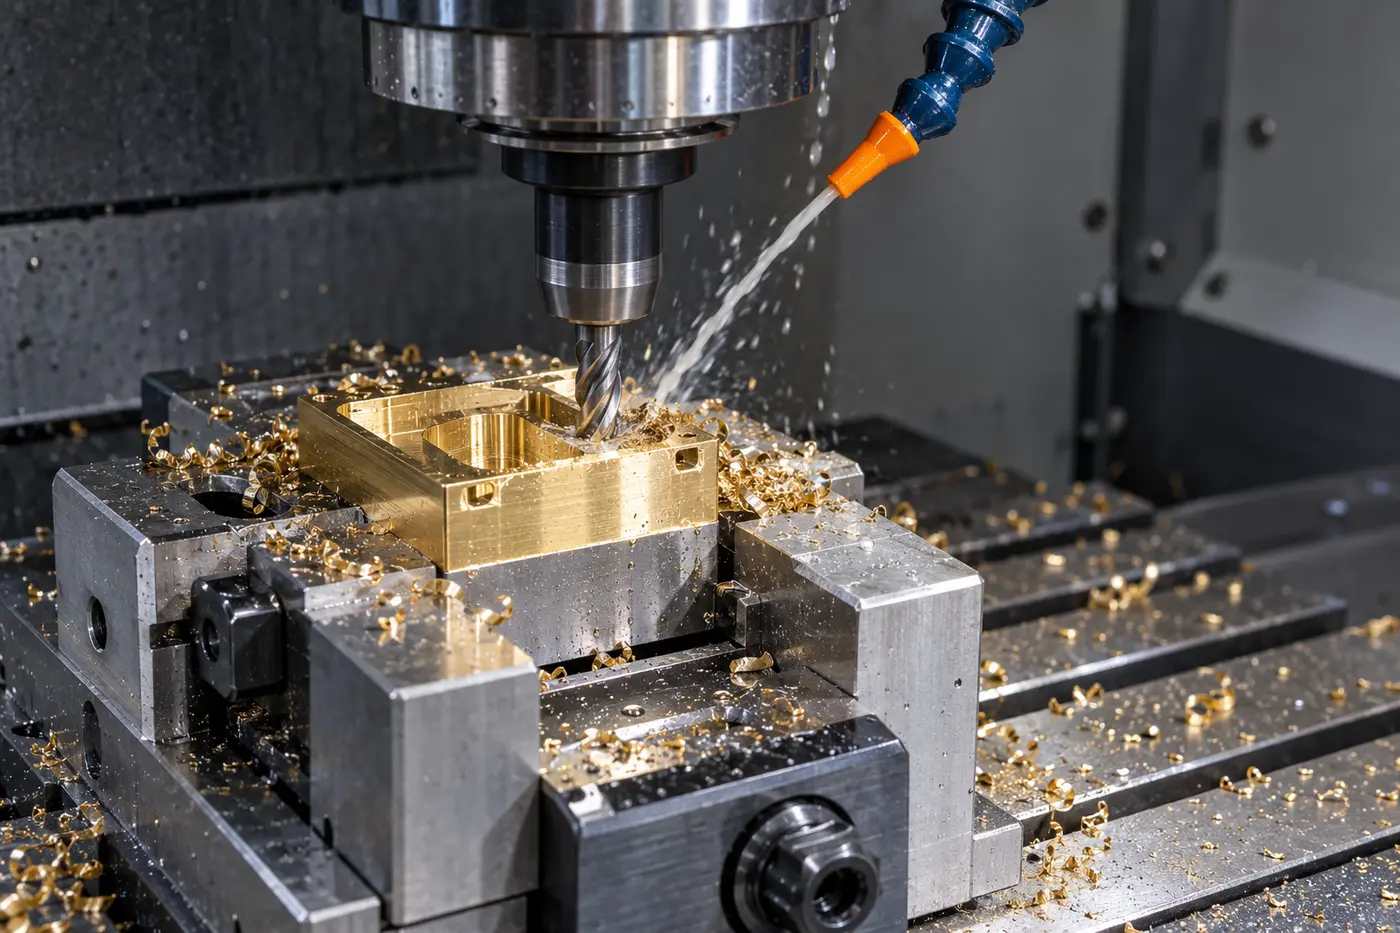
Messing fräsen mit abgestimmter Werkzeuggeometrie und Spanabfuhr
Beim Messing fräsen bestimmen Legierung, Halbzeugzustand, Werkzeuggeometrie, Schnittwerte und Aufspannung gemeinsam das Bearbeitungsergebnis. Abhängig von der konkreten Werkstoffqualität können Spanbildung, Gratneigung und Oberflächenverhalten deutlich variieren. Scharfe Schneiden, ein stabiler Werkzeugeingriff und eine kontrollierte Spanabfuhr unterstützen reproduzierbare Konturen und saubere Funktionsflächen.
Für tiefe Taschen, kleine Radien, dünne Stege oder mehrere Bearbeitungsseiten wird die Prozessfolge an Zugänglichkeit und Bauteilstabilität angepasst. Kühl- und Schmierstrategie werden nicht pauschal festgelegt, sondern auf Werkstoff, Werkzeug, Geometrie und geforderten Endzustand abgestimmt.
- Werkzeuge und Schnittwerte auf die angegebene Messinglegierung abstimmen
- Kurze, kontrollierte Späne sicher aus Taschen und Bohrungen abführen
- Aufspannung auf Bauteilgeometrie, Bezugssystem und funktionskritische Flächen auslegen
- Schrupp- und Schlichtoperationen für Maßhaltigkeit und Oberflächenanforderung trennen
Messinglegierung, Zustand und Halbzeug eindeutig festlegen
Unter dem Sammelbegriff Messing werden Legierungen mit unterschiedlichen Anteilen, Zusatzstoffen und Eigenschaften geführt. Diese Unterschiede können Festigkeit, Korrosionsverhalten, Umformbarkeit, Spanbildung und Oberflächenqualität beeinflussen. Werkstoffnummer oder vollständige Normbezeichnung sollten deshalb mit Zeichnung, Bestellung und Materialnachweis übereinstimmen.
Auch Halbzeugform und Lieferzustand gehören zur technischen Spezifikation. Platten, Rundstäbe, Rohre, Profile, Zuschnitte oder kundenseitig bereitgestelltes Material benötigen unterschiedliche Spann- und Bearbeitungskonzepte. Kundeneigenes Halbzeug kann projektbezogen geprüft werden, wenn Werkstoff, Zustand, Abmessungen und verfügbare Nachweise eindeutig dokumentiert sind.
- Werkstoffnummer oder vollständige Legierungsbezeichnung angeben
- Norm, Lieferzustand und erforderliche Materialnachweise dokumentieren
- Halbzeugform, Ausgangsmaße und notwendige Bearbeitungszugaben abstimmen
- Oberflächen-, Beschichtungs- oder Kontaktanforderungen frühzeitig benennen
3-Achs- und 5-Achs-Fräsen für unterschiedliche Messinggeometrien
Die geeignete Achskonfiguration ergibt sich aus Geometrie, Abmessungen, Bearbeitungsseiten und Werkzeugzugänglichkeit. Ebene Flächen, Taschen, Bohrbilder und klar erreichbare Konturen können häufig wirtschaftlich mit einer 3-Achs-Strategie gefertigt werden. Bei schrägen Flächen, räumlichen Konturen oder mehreren Bearbeitungsseiten kann eine 5-Achs-Bearbeitung die Zahl der Umspannungen reduzieren.
Weniger Umspannungen können die Lagebeziehung mehrerer Funktionsflächen unterstützen. Gleichzeitig müssen Spannkonzept, Werkzeuglängen, Kollisionsraum und stabile Bearbeitungsbedingungen berücksichtigt werden. Ob drei oder fünf Achsen technisch sinnvoll sind, wird anhand der vollständigen Bauteildaten entschieden.
Wirtschaftlich für eindeutig zugängliche Merkmale
Für ebene Bearbeitungsseiten, Taschen, Bohrbilder und Konturen, die mit einer stabilen Aufspannung sicher erreichbar sind.
Mehrseitige und räumliche Geometrien bearbeiten
Für schräge Flächen, räumliche Konturen und mehrere Bearbeitungsseiten, wenn weniger Umspannungen einen technischen Vorteil bieten.
Messing drehen für Buchsen, Hülsen, Ringe und Präzisionsdrehteile
Beim Messing drehen können rotationssymmetrische Bauteile wie Buchsen, Hülsen, Ringe, Distanzstücke, Bolzen, Adapter und Flansche hergestellt werden. Abhängig von Bauteil und Maschine lassen sich Innen- und Außengewinde, Nuten, Einstiche, Bohrungen, Querbohrungen oder Fräsflächen in eine abgestimmte Bearbeitungsfolge integrieren.
Für Maßhaltigkeit und Oberflächenqualität müssen Spannkonzept, Werkzeuggeometrie, Spanbildung und Bearbeitungsreihenfolge zur konkreten Legierung passen. Ob eine weitgehende Komplettbearbeitung in einer Aufspannung technisch sinnvoll ist, hängt von Abmessungen, Wandstärken, Toleranzen und den zusätzlich benötigten Merkmalen ab.
Feine Konturen, Bohrungen und Gewinde in Messing bearbeiten
Kleine Bohrungen, schmale Nuten, feine Konturen und präzise Gewinde stellen besondere Anforderungen an Werkzeugzugang, Rundlauf, Spanabfuhr und Prozessstabilität. Bei tiefen Bohrungen oder kleinen Werkzeugdurchmessern muss verhindert werden, dass Späne den Bearbeitungsraum blockieren oder die erzeugte Oberfläche beschädigen.
Bohrungsdurchmesser, Gewindeart, Einschraubtiefe, Freistiche und zulässige Kanten werden deshalb bereits bei der Arbeitsvorbereitung gemeinsam betrachtet. Funktionskritische Merkmale werden nach Zeichnung geprüft. Falls eine Geometrie fertigungstechnisch angepasst werden sollte, stimmen wir mögliche Änderungen vor der Bearbeitung ab.
- Werkzeugzugang und Bearbeitungstiefe für kleine Merkmale prüfen
- Spanabfuhr bei tiefen Bohrungen und geschlossenen Taschen berücksichtigen
- Gewinde, Freistiche und Bezugskanten eindeutig in der Zeichnung definieren
- Prüfmethode für funktionskritische Bohrungen und Gewinde vorab festlegen
Typische Messingteile für Einzelteile, Prototypen und Kleinserien
Messing kann für Bauteile eingesetzt werden, bei denen präzise Bearbeitbarkeit, elektrische oder thermische Leitfähigkeit, Korrosionsverhalten, Reibungseigenschaften oder eine bestimmte Oberflächenwirkung relevant sind. Die tatsächliche Eignung ergibt sich aus Anwendung, Belastung, Umgebung und vollständig festgelegter Legierung.
Buchsen, Hülsen und Ringe
Gedrehte Bauteile mit Innen- und Außendurchmessern, Nuten, Gewinden, Passflächen und zusätzlichen Fräsmerkmalen.
Adapter und Verbindungsteile
Gefräste oder gedrehte Komponenten mit Bohrbildern, Anschlussflächen, Gewinden und definierten Funktionsmaßen.
Gehäuse und Funktionselemente
Kompakte Frästeile mit Taschen, Konturen, Gewinden und präzisen Flächen für Montage oder medienführende Funktionen.
Prototypen und Kleinserien
Messingteile für Funktionsprüfung, Erstmuster und reproduzierbare Kleinserien mit eindeutigem Zeichnungs- und Revisionsstand.
Toleranzen und Qualitätskontrolle bei Messingteilen
Erreichbare Toleranzen hängen nicht allein vom Werkstoff ab. Geometrie, Wandstärke, Bauteilgröße, Spannkonzept, Bezugssystem, Bearbeitungsfolge und Messbedingungen beeinflussen das Ergebnis. Enge Toleranzen sollten deshalb auf funktionsrelevante Merkmale konzentriert und eindeutig mit Bezügen, Passungen und Prüfanforderungen beschrieben werden.
Vereinbarte Maße, Passungen, Gewinde und Bezugsmerkmale werden nach den freigegebenen Zeichnungsangaben geprüft. Der Prüfumfang kann konventionelle Messmittel, 3D-Koordinatenmesstechnik und projektbezogene Messprotokolle umfassen. Materialnachweise, Rückverfolgbarkeit und zusätzliche Dokumentation werden bei Bedarf vor der Fertigung abgestimmt.
Von der Anfrage zum geprüften Messingteil
- Fertigungsdaten übermittelnSie senden Zeichnung, CAD-Modell, genaue Legierungsbezeichnung, Zustand, Stückzahl, Termin und Prüfanforderungen.
- Bearbeitbarkeit prüfenGeometrie, Halbzeug, Toleranzen, Spannflächen, Werkzeugzugänglichkeit und Dokumentationsumfang werden bewertet.
- Verfahren und Prozessfolge planenFräsen, 5-Achs-Bearbeitung, Drehen, Umspannungen und notwendige Zwischenprüfungen werden festgelegt.
- Messingteil CNC-fertigenProgramme, Werkzeuge und Spannmittel werden vorbereitet und das Bauteil nach freigegebenem Stand bearbeitet.
- Merkmale kontrollierenVereinbarte Maße, Passungen, Bezüge, Gewinde, Oberflächen und weitere Prüfmerkmale werden kontrolliert.
Welche Angaben wir für ein Angebot benötigen
Eine eindeutige Anfrage reduziert technische Rückfragen und ermöglicht eine belastbare Bewertung von Machbarkeit, Fertigungsweg und Aufwand. Zeichnung, CAD-Modell und Bestellangaben sollten denselben Revisionsstand beschreiben.
- Bemaßte technische Zeichnung und passendes 3D-Modell
- Werkstoffnummer oder vollständige Bezeichnung der Messinglegierung
- Norm, Lieferzustand, Halbzeugform und Ausgangsabmessungen
- Stückzahl, gewünschter Liefertermin und möglicher Wiederholbedarf
- Toleranzen, Passungen, Gewinde, Rauheiten, Oberflächen und Kantenangaben
- Beschichtung, Medienkontakt und weitere funktionsrelevante Bedingungen
- Benötigter Prüfumfang, Messprotokolle und Anforderungen an Materialnachweise
Falls eine Konstruktion noch fertigungstechnisch geprüft oder für einen Prototyp angepasst werden muss, können die nächsten Schritte im Rahmen von Konstruktion und Prototyping abgestimmt werden.
Häufige Fragen zum Messing fräsen und drehen
Antworten zu Messinglegierungen, CNC-Fräsen, CNC-Drehen, Toleranzen und den benötigten Fertigungsdaten.