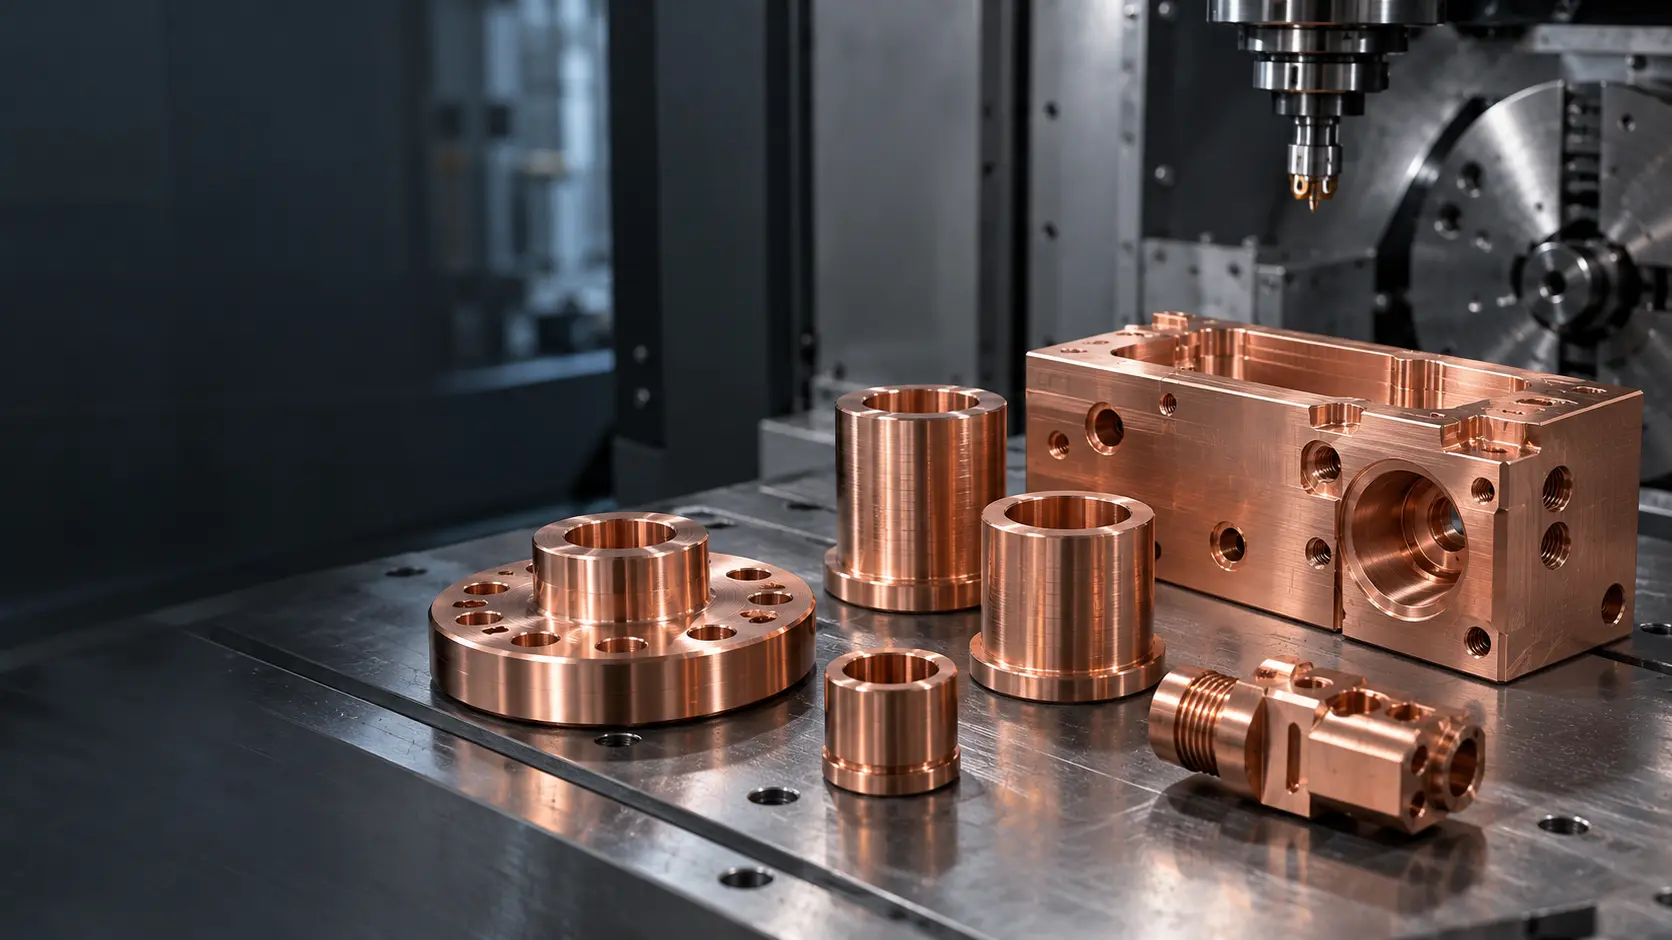
KUPFERBEARBEITUNG NACH ZEICHNUNG
Kupfer fräsen und CNC-bearbeiten für präzise Einzelteile, Prototypen und Kleinserien – mit scharfen Werkzeugen, kontrollierter Spanbildung und werkstoffgerechter Prozessplanung.
CNC-Fräsen, 5-Achs-Bearbeitung, CNC-Drehen und Drahterodieren
Einzelteile, Funktionsprototypen sowie kleine und wiederkehrende Serien
Zeichnung, CAD-Modell, genaue Kupferbezeichnung, Zustand, Stückzahl und Prüfmerkmale
Kupfer CNC-bearbeiten für Präzisionsteile nach Zeichnung
Kupferwerkstoffe werden eingesetzt, wenn elektrische oder thermische Leitfähigkeit, Korrosionsverhalten oder eine anwendungsspezifische Kombination weiterer Eigenschaften wichtig ist. Reinkupfer und unterschiedliche Kupferlegierungen unterscheiden sich jedoch deutlich in Zusammensetzung, Festigkeit, Härte, Leitfähigkeit und Zerspanungsverhalten. Für die Fertigungsplanung reicht die allgemeine Angabe „Kupfer“ deshalb nicht aus.
Technical Solutions HD fertigt Kupferteile auf Grundlage freigegebener technischer Daten. Abhängig von Geometrie und Funktion kommen CNC-Fräsen, 5-Achs-CNC-Fräsen, CNC-Drehen, Drahterodieren oder mehrere abgestimmte Bearbeitungsschritte zum Einsatz. Vor der Angebotserstellung prüfen wir Werkstoffbezeichnung, Zustand, Halbzeug, Abmessungen, Toleranzen, Oberflächenanforderungen, Stückzahl und vorgesehene Einsatzbedingungen.
- Kupferteile nach Zeichnung und CAD-Modell
- Gefräste Bauteile mit Taschen, Bohrbildern, Konturen und Funktionsflächen
- Rotationssymmetrische Drehteile mit zusätzlichen Bohr- und Fräsmerkmalen
- Einzelanfertigungen, Prototypen und projektbezogene Kleinserien
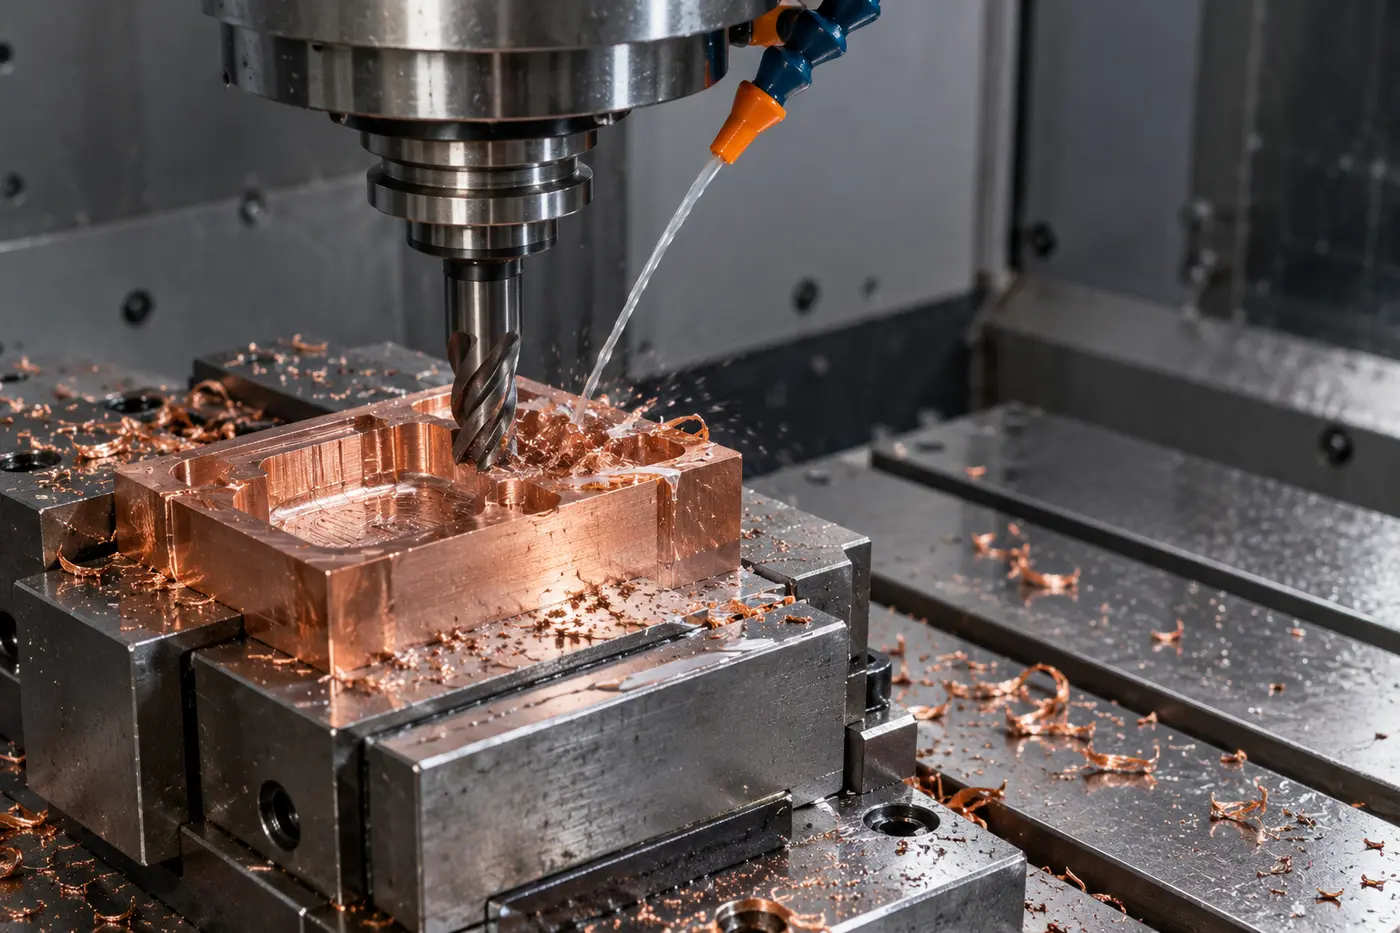
Kupfer fräsen mit scharfen Werkzeugen und kontrollierter Spanbildung
Beim Kupfer fräsen können hohe Duktilität, ausgeprägte Wärmeleitung und werkstoffabhängige Adhäsionsneigung die Spanbildung und Oberflächenqualität beeinflussen. Ungeeignete Werkzeuggeometrien oder Schnittbedingungen können lange Späne, Aufbauschneiden, Gratbildung oder verschmierte Flächen begünstigen. Scharfe Schneiden, stabile Werkzeugführung und kontrollierte Spanabfuhr sind deshalb besonders wichtig.
Für tiefe Taschen, kleine Radien, dünne Stege oder mehrere Bearbeitungsseiten wird die Prozessfolge an Werkstoffzustand, Zugänglichkeit und Bauteilstabilität angepasst. Werkzeugauskragung, Vorschub, Zustellung sowie Kühl- und Schmierstrategie werden gemeinsam bewertet, damit Wärme und Späne sicher aus der Bearbeitungszone abgeführt werden.
- Werkzeuge und Schnittwerte auf den eindeutig bezeichneten Kupferwerkstoff abstimmen
- Aufbauschneiden, Gratbildung und unkontrollierte Langspäne vermeiden
- Werkzeugauskragung und Aufspannung für einen stabilen Schnitt begrenzen
- Schrupp- und Schlichtoperationen auf Maßhaltigkeit und Oberfläche abstimmen
Kupferwerkstoff, Zustand und Halbzeug eindeutig festlegen
Die Bezeichnung „Kupfer“ beschreibt keine einzelne Werkstoffqualität. Reinheitsgrad, Legierungsbestandteile, Sauerstoffgehalt, Härte und Herstellzustand können mechanische Eigenschaften, Leitfähigkeit und Zerspanungsverhalten beeinflussen. Werkstoffnummer oder vollständige Normbezeichnung sollten deshalb mit Zeichnung, Bestellung und Materialnachweis übereinstimmen.
Auch Halbzeugform und Lieferzustand gehören zur technischen Spezifikation. Platten, Rundstäbe, Rohre, Profile, Zuschnitte oder kundenseitig bereitgestelltes Material benötigen unterschiedliche Spann- und Bearbeitungskonzepte. Kundeneigenes Halbzeug kann projektbezogen geprüft werden, wenn Werkstoff, Zustand, Abmessungen und verfügbare Nachweise eindeutig dokumentiert sind.
- Werkstoffnummer oder vollständige Kupferbezeichnung angeben
- Norm, Reinheits- oder Legierungsangabe und Lieferzustand dokumentieren
- Halbzeugform, Ausgangsmaße und notwendige Bearbeitungszugaben abstimmen
- Erforderliche Leitfähigkeits-, Oberflächen- und Nachweisanforderungen benennen
3-Achs- und 5-Achs-Fräsen für unterschiedliche Kupfergeometrien
Die geeignete Achskonfiguration ergibt sich aus Geometrie, Abmessungen, Bearbeitungsseiten und Werkzeugzugänglichkeit. Ebene Flächen, Taschen, Bohrbilder und klar erreichbare Konturen können häufig wirtschaftlich mit einer 3-Achs-Strategie gefertigt werden. Bei schrägen Flächen, räumlichen Konturen oder mehreren Bearbeitungsseiten kann eine 5-Achs-Bearbeitung die Zahl der Umspannungen reduzieren.
Weniger Umspannungen können die Lagebeziehung mehrerer Funktionsflächen unterstützen. Gleichzeitig müssen Spannkonzept, Werkzeuglängen, Kollisionsraum, Spanabfuhr und stabile Bearbeitungsbedingungen berücksichtigt werden. Ob drei oder fünf Achsen technisch sinnvoll sind, wird anhand der vollständigen Bauteildaten entschieden.
Wirtschaftlich für eindeutig zugängliche Merkmale
Für ebene Bearbeitungsseiten, Taschen, Bohrbilder und Konturen, die mit einer stabilen Aufspannung sicher erreichbar sind.
Mehrseitige und räumliche Geometrien bearbeiten
Für schräge Flächen, räumliche Konturen und mehrere Bearbeitungsseiten, wenn weniger Umspannungen einen technischen Vorteil bieten.
Kupfer drehen für rotationssymmetrische Präzisionsteile
Beim Kupfer drehen können Buchsen, Hülsen, Ringe, Bolzen, Adapter und weitere rotationssymmetrische Bauteile hergestellt werden. Abhängig von Bauteil und Maschine lassen sich Innen- und Außengewinde, Nuten, Einstiche, Bohrungen, Querbohrungen oder Fräsflächen in eine abgestimmte Bearbeitungsfolge integrieren.
Die Spanform ist bei Kupfer besonders zu beachten. Werkstoffabhängig können lange, zähe Späne entstehen, die Werkzeug, Oberfläche und Prozesssicherheit beeinträchtigen. Werkzeuggeometrie, Spanbrecher, Vorschub, Kühlschmierung und Bearbeitungsfolge werden deshalb auf die vollständige Materialbezeichnung und Bauteilgeometrie abgestimmt.
Kupfer erodieren für präzise Konturen und schwer zugängliche Merkmale
Da Kupfer elektrisch leitfähig ist, kann Drahterodieren für geeignete Bauteile und Geometrien eingesetzt werden. Das Verfahren kommt insbesondere für präzise Durchbrüche, schmale Konturen, kleine Innenradien oder Merkmale infrage, die mechanisch nur schwer zugänglich sind. Die konkrete Eignung hängt von Werkstoff, Bauteildicke, Kontur, Startbohrung, geforderter Genauigkeit und Oberflächenanforderung ab.
Drahterodieren ersetzt das CNC-Fräsen oder Drehen nicht pauschal. Häufig ist eine kombinierte Fertigungsfolge sinnvoll, bei der Bezugsflächen und Grundgeometrie spanend hergestellt und ausgewählte Konturen anschließend erodiert werden. Verfahren, Aufspannungen und Prüfbezüge werden vor der Fertigung gemeinsam geplant.
- Leitfähigkeit und genaue Werkstoffbezeichnung bestätigen
- Startbohrungen, Konturverlauf und Durchbrüche eindeutig definieren
- Bauteilhöhe, Innenradien, Genauigkeit und Oberfläche gemeinsam bewerten
- Fräsen, Drehen und Drahterodieren in einer abgestimmten Prozessfolge kombinieren
Typische Kupferteile für Einzelteile, Prototypen und Kleinserien
Kupfer kann für Bauteile eingesetzt werden, bei denen elektrische oder thermische Leitfähigkeit, Korrosionsverhalten oder eine besondere Werkstoffkombination relevant ist. Die tatsächliche Eignung ergibt sich aus Funktion, Belastung, Umgebung, Werkstoffqualität und konstruktiver Freigabe.
Kontakt- und Anschlussstücke
Gefräste oder gedrehte Komponenten mit Bohrungen, Gewinden, Anschlussflächen und eindeutig festgelegten Funktionsmaßen.
Funktionsplatten und Wärmeleitteile
Platten und kompakte Frästeile mit Taschen, Kanälen, Bohrbildern und definierten Kontakt- oder Montageflächen.
Buchsen, Adapter und Formteile
Gedrehte oder kombiniert bearbeitete Bauteile mit Passflächen, Nuten, Gewinden und zusätzlichen Fräsmerkmalen.
Prototypen und Kleinserien
Kupferteile für Funktionsprüfung, Erstmuster und reproduzierbare Kleinserien mit eindeutigem Zeichnungs- und Revisionsstand.
Toleranzen und Qualitätskontrolle bei Kupferteilen
Erreichbare Toleranzen hängen nicht allein vom Werkstoff ab. Geometrie, Wandstärke, Bauteilgröße, Spannkonzept, Bezugssystem, Bearbeitungsfolge und Messbedingungen beeinflussen das Ergebnis. Enge Toleranzen sollten deshalb auf funktionsrelevante Merkmale konzentriert und eindeutig mit Bezügen, Passungen und Prüfanforderungen beschrieben werden.
Vereinbarte Maße, Passungen, Gewinde und Bezugsmerkmale werden nach den freigegebenen Zeichnungsangaben geprüft. Der Prüfumfang kann konventionelle Messmittel, 3D-Koordinatenmesstechnik und projektbezogene Messprotokolle umfassen. Materialnachweise, Rückverfolgbarkeit und zusätzliche Dokumentation werden bei Bedarf vor der Fertigung abgestimmt.
Von der Anfrage zum geprüften Kupferteil
- Fertigungsdaten übermittelnSie senden Zeichnung, CAD-Modell, genaue Werkstoffbezeichnung, Zustand, Stückzahl, Termin und Prüfanforderungen.
- Bearbeitbarkeit prüfenGeometrie, Halbzeug, Toleranzen, Spannflächen, Werkzeugzugänglichkeit und Funktionsanforderungen werden bewertet.
- Verfahren und Prozessfolge planenFräsen, 5-Achs-Bearbeitung, Drehen, Drahterodieren, Umspannungen und Zwischenprüfungen werden festgelegt.
- Kupferteil CNC-fertigenProgramme, Werkzeuge und Spannmittel werden vorbereitet und das Bauteil nach freigegebenem Stand bearbeitet.
- Merkmale kontrollierenVereinbarte Maße, Passungen, Bezüge, Gewinde, Oberflächen und weitere Prüfmerkmale werden kontrolliert.
Welche Angaben wir für ein Angebot benötigen
Eine eindeutige Anfrage reduziert technische Rückfragen und ermöglicht eine belastbare Bewertung von Machbarkeit, Fertigungsweg und Aufwand. Zeichnung, CAD-Modell und Bestellangaben sollten denselben Revisionsstand beschreiben.
- Bemaßte technische Zeichnung und passendes 3D-Modell
- Werkstoffnummer oder vollständige Bezeichnung des Kupferwerkstoffs
- Norm, Reinheit oder Legierung, Lieferzustand, Halbzeugform und Ausgangsmaße
- Stückzahl, gewünschter Liefertermin und möglicher Wiederholbedarf
- Toleranzen, Passungen, Gewinde, Rauheiten, Oberflächen und Kantenangaben
- Erforderliche elektrische oder thermische Kennwerte und Einsatzbedingungen
- Benötigter Prüfumfang, Messprotokolle und Anforderungen an Materialnachweise
Falls eine Konstruktion noch fertigungstechnisch geprüft oder für einen Prototyp angepasst werden muss, können die nächsten Schritte im Rahmen von Konstruktion und Prototyping abgestimmt werden.
Häufige Fragen zum Kupfer fräsen und CNC-bearbeiten
Antworten zu Kupferwerkstoffen, CNC-Fräsen, CNC-Drehen, Drahterodieren, Toleranzen und den benötigten Fertigungsdaten.