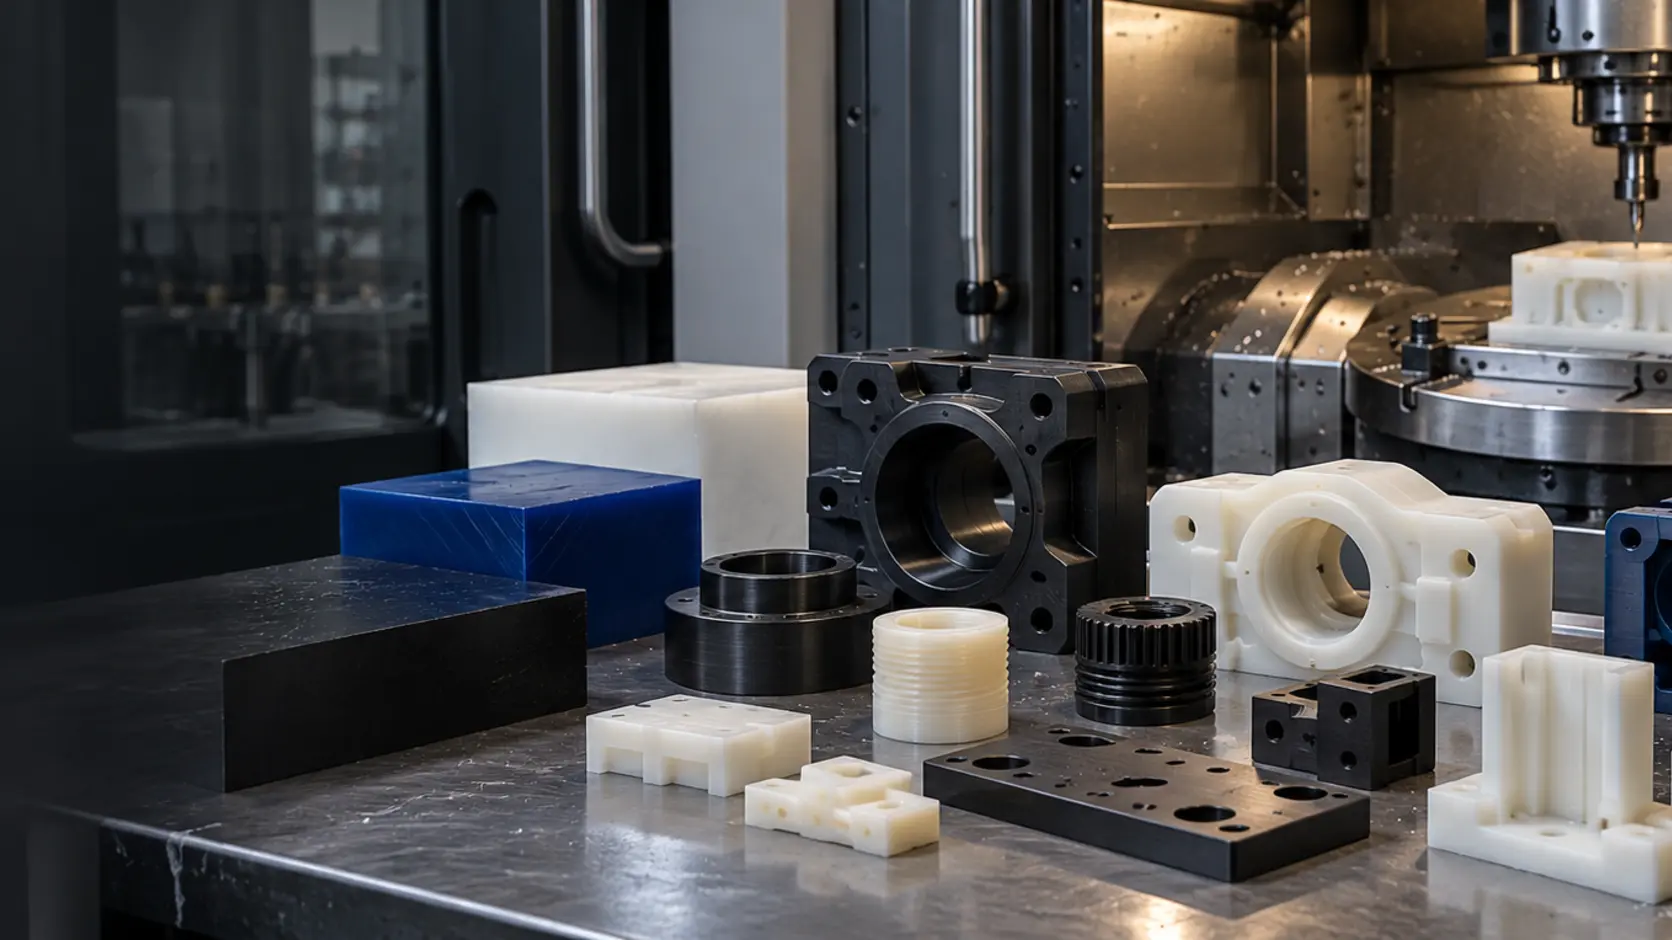
KUNSTSTOFFBEARBEITUNG NACH ZEICHNUNG
Kunststoff CNC fräsen und bearbeiten für präzise Einzelteile, Prototypen und Kleinserien – mit werkstoffgerechter Prozessplanung, kontrollierter Wärmeentwicklung und angepasster Aufspannung.
CNC-Fräsen, 5-Achs-Bearbeitung, CNC-Drehen und abgestimmte Bearbeitungsschritte
Einzelteile, Funktionsprototypen sowie kleine und wiederkehrende Serien
Zeichnung, CAD-Modell, genaue Kunststoffbezeichnung, Zustand, Stückzahl und Prüfmerkmale
Kunststoff CNC-bearbeiten für Präzisionsteile nach Zeichnung
Technische Kunststoffe werden für Bauteile eingesetzt, bei denen geringes Gewicht, elektrische Isolation, chemische Beständigkeit, Gleitverhalten oder eine anwendungsspezifische Kombination mechanischer Eigenschaften wichtig sein können. Die tatsächlichen Eigenschaften unterscheiden sich jedoch deutlich zwischen Werkstoffgruppen, Typen, Modifikationen und Lieferzuständen. Für die Fertigungsplanung reicht die allgemeine Angabe „Kunststoff“ deshalb nicht aus.
Technical Solutions HD fertigt Kunststoffteile auf Grundlage freigegebener technischer Daten. Abhängig von Geometrie und Funktion kommen CNC-Fräsen, 5-Achs-CNC-Fräsen, CNC-Drehen oder mehrere abgestimmte Bearbeitungsschritte zum Einsatz. Vor der Angebotserstellung prüfen wir Werkstoffbezeichnung, Halbzeug, Abmessungen, Toleranzen, Oberflächenanforderungen, Stückzahl und vorgesehene Einsatzbedingungen.
- Kunststoffteile nach Zeichnung und CAD-Modell
- Gehäuse, Abdeckungen, Isolier- und Führungskomponenten
- Rotationssymmetrische Drehteile mit zusätzlichen Bohr- und Fräsmerkmalen
- Einzelanfertigungen, Prototypen und projektbezogene Kleinserien
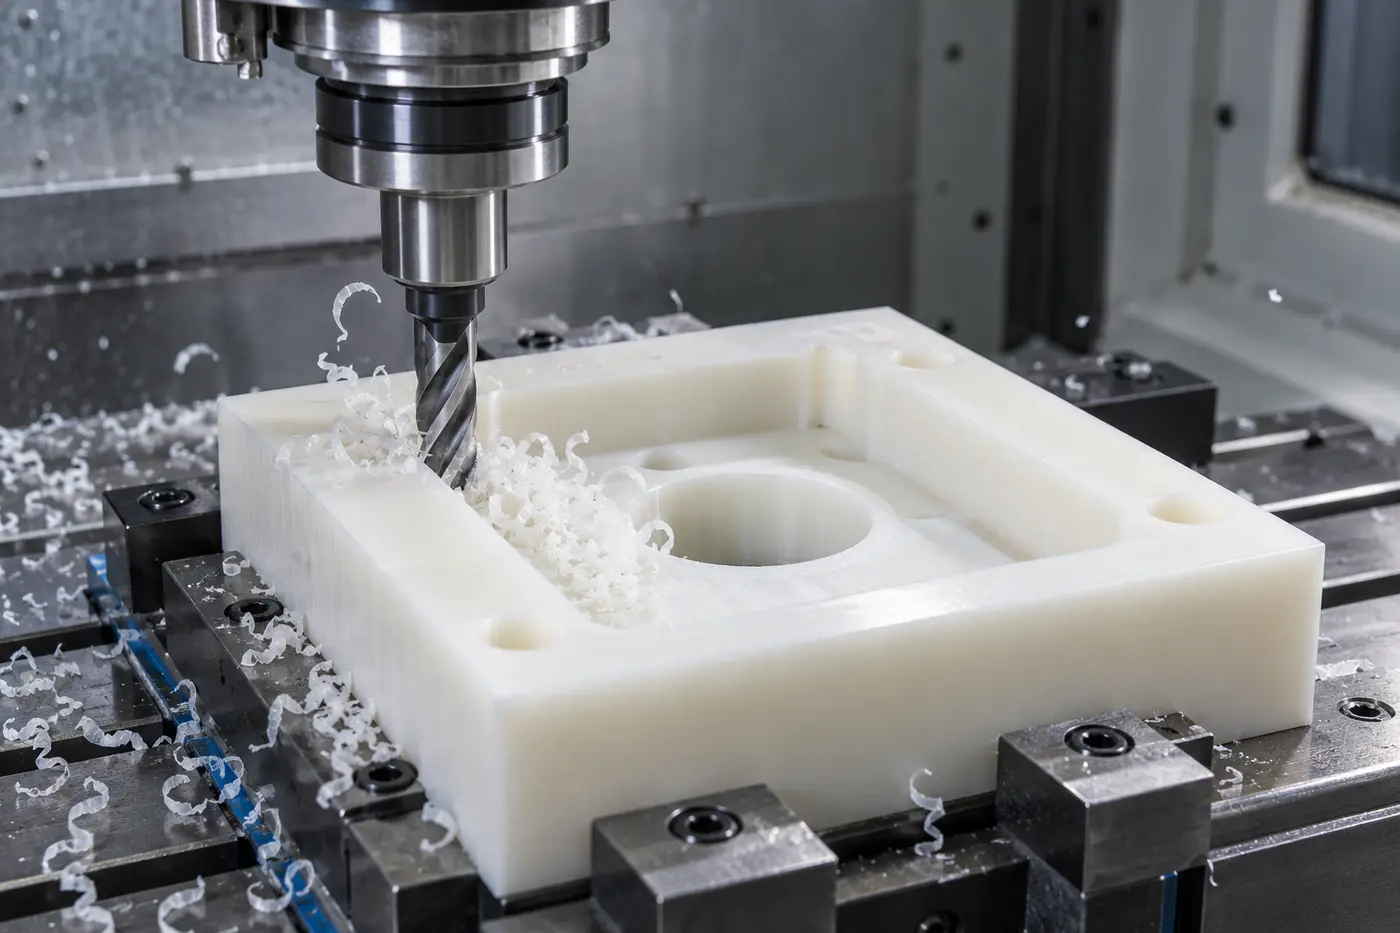
Kunststoff CNC fräsen mit kontrollierter Wärme und sauberer Spanabfuhr
Beim Kunststoff fräsen treffen geringe Wärmeleitfähigkeit, vergleichsweise niedrige Erweichungstemperaturen und werkstoffabhängige Elastizität auf lokale Schnittkräfte. Ungeeignete Werkzeuge oder Parameter können Reibung, Erwärmung, Gratbildung, verschmierte Oberflächen oder Maßabweichungen begünstigen. Werkzeuggeometrie, Schnittgeschwindigkeit, Vorschub, Zustellung und Spanabfuhr müssen deshalb als zusammenhängendes System geplant werden.
Eine scharfe Schneide und ein möglichst stabiler Schnitt unterstützen eine saubere Oberfläche. Gleichzeitig dürfen Aufspannung und Bearbeitungsfolge das Werkstück nicht unnötig verformen. Ob trocken, mit Luftunterstützung oder mit einem geeigneten Kühlschmierkonzept gearbeitet wird, hängt vom konkreten Kunststoff, der Geometrie und dem geforderten Endzustand ab.
- Werkzeuge und Schnittwerte auf den vollständig bezeichneten Kunststoff abstimmen
- Wärmeeintrag, Reibung und Spanabfuhr während der Bearbeitung kontrollieren
- Spannkräfte so wählen, dass das Halbzeug sicher liegt, aber nicht verformt wird
- Bearbeitungsfolge auf dünne Wände, Taschen und funktionskritische Flächen abstimmen
Kunststofftyp, Modifikation und Halbzeug eindeutig festlegen
Die Bezeichnung „technischer Kunststoff“ beschreibt keine einzelne Werkstoffqualität. Selbst innerhalb einer Werkstoffgruppe können Füllstoffe, Verstärkungen, Additive, Farbe, Feuchtegehalt oder Herstellungsverfahren die mechanischen, thermischen und elektrischen Eigenschaften sowie das Zerspanungsverhalten verändern. Handelsname, vollständige Typbezeichnung und Herstellerdaten sollten deshalb mit Zeichnung und Bestellung übereinstimmen.
Auch die Halbzeugform beeinflusst die Bearbeitung. Platten, Rundstäbe, Rohre, Profile, Zuschnitte oder kundenseitig bereitgestelltes Material benötigen unterschiedliche Spann- und Bearbeitungskonzepte. Kundeneigenes Halbzeug kann projektbezogen geprüft werden, wenn Werkstoff, Zustand, Abmessungen und verfügbare Nachweise eindeutig dokumentiert sind.
- Vollständige Werkstoff- und Typbezeichnung angeben
- Modifikation, Farbe und relevanten Lieferzustand dokumentieren
- Halbzeugform, Ausgangsmaße und notwendige Bearbeitungszugaben abstimmen
- Benötigte Materialnachweise und Rückverfolgbarkeit vorab vereinbaren
3-Achs- und 5-Achs-Fräsen für unterschiedliche Kunststoffgeometrien
Die geeignete Achskonfiguration ergibt sich aus Geometrie, Abmessungen, Bearbeitungsseiten und Werkzeugzugänglichkeit. Ebene Flächen, Taschen, Bohrbilder und klar erreichbare Konturen können häufig wirtschaftlich mit einer 3-Achs-Strategie gefertigt werden. Bei schrägen Flächen, räumlichen Konturen oder mehreren Bearbeitungsseiten kann eine 5-Achs-Bearbeitung die Zahl der Umspannungen reduzieren.
Bei Kunststoffteilen müssen neben Werkzeugzugang und Kollisionsraum auch Bauteilstabilität, Spannkräfte und mögliche Rückfederung berücksichtigt werden. Weniger Umspannungen können die Beziehung mehrerer Funktionsflächen unterstützen. Ob drei oder fünf Achsen technisch sinnvoll sind, wird anhand der vollständigen Bauteildaten entschieden.
Wirtschaftlich für eindeutig zugängliche Merkmale
Für ebene Bearbeitungsseiten, Taschen, Bohrbilder und Konturen, die mit einer materialgerechten Aufspannung sicher erreichbar sind.
Mehrseitige und räumliche Geometrien bearbeiten
Für schräge Flächen, räumliche Konturen und mehrere Bearbeitungsseiten, wenn weniger Umspannungen einen technischen Vorteil bieten.
Kunststoff drehen und zusätzliche Fräsmerkmale integrieren
Buchsen, Hülsen, Ringe, Distanzstücke, Rollen und weitere rotationssymmetrische Kunststoffteile können durch CNC-Drehen hergestellt werden. Abhängig von Bauteil und Maschine lassen sich Bohrungen, Gewinde, Nuten, Querbohrungen oder Fräsflächen in eine abgestimmte Bearbeitungsfolge integrieren.
Beim Kunststoff drehen beeinflussen Werkstoffsteifigkeit, Wärmeausdehnung, Spanform, Spannkonzept und Werkzeuggeometrie die Prozesssicherheit. Ob eine weitgehende Komplettbearbeitung in einer Aufspannung technisch sinnvoll ist, hängt von Abmessungen, Wandstärken, Toleranzen und den zusätzlich benötigten Merkmalen ab.
Dünnwandige Kunststoffteile spannungsarm bearbeiten
Dünne Wände, große Taschen, lange Stege und filigrane Konturen reagieren empfindlicher auf Schnitt- und Spannkräfte als massive Querschnitte. Zusätzlich können im Halbzeug vorhandene innere Spannungen während des Materialabtrags freigesetzt werden. Dadurch kann sich ein zunächst stabiles Werkstück nach einzelnen Bearbeitungsschritten oder nach dem Lösen aus der Aufspannung verändern.
Aufspannung, Zustellung, Werkzeugweg und Reihenfolge von Schrupp- und Schlichtoperationen werden deshalb auf Geometrie und Werkstoffzustand abgestimmt. Bei anspruchsvollen Bauteilen können Zwischenzustände, Ruhezeiten oder eine erneute Bezugnahme technisch sinnvoll sein. Die konkrete Strategie wird projektbezogen festgelegt und nicht pauschal versprochen.
- Spannflächen und Spannkräfte auf die Bauteilgeometrie abstimmen
- Materialabtrag möglichst ausgewogen und kontrolliert planen
- Rückfederung und innere Spannungen bei der Bearbeitungsfolge berücksichtigen
- Funktionsmaße im vereinbarten und stabilisierten Zustand prüfen
Typische Kunststoffteile für Einzelteile, Prototypen und Kleinserien
Technische Kunststoffe kommen für Bauteile infrage, bei denen Eigenschaften wie geringes Gewicht, elektrische Isolation, reduziertes Reibungsverhalten oder Medienbeständigkeit relevant sein können. Die tatsächliche Eignung ergibt sich aus Anwendung, Belastung, Temperatur, Umgebung, Werkstofftyp und konstruktiver Freigabe.
Gehäuse und Abdeckungen
Gefräste Gehäuse, Deckel und Schutzkomponenten mit Taschen, Bohrbildern, Gewinden und definierten Anschlussflächen.
Isolier- und Distanzteile
Platten, Abstandselemente und funktionsbezogene Isolierkomponenten nach eindeutig festgelegter Werkstoff- und Einsatzspezifikation.
Führungen, Buchsen und Rollen
Gefräste oder gedrehte Komponenten mit Bohrungen, Nuten, Passflächen und projektbezogen definierten Gleit- oder Führungsmerkmalen.
Prototypen und Kleinserien
Kunststoffteile für Funktionsprüfung, Erstmuster und reproduzierbare Kleinserien mit eindeutigem Zeichnungs- und Revisionsstand.
Toleranzen und Qualitätskontrolle bei Kunststoffteilen
Kunststoffe reagieren stärker auf Temperatur, Feuchte und mechanische Belastung als viele metallische Werkstoffe. Maßänderungen können deshalb nicht nur während der Bearbeitung, sondern auch zwischen Fertigung, Stabilisierung und Messung auftreten. Erreichbare Toleranzen müssen immer zusammen mit Werkstoff, Geometrie, Wandstärke, Halbzeugzustand und Einsatzbedingungen bewertet werden.
Funktionsmaße, Passungen, Gewinde und Bezugsmerkmale werden nach den freigegebenen Zeichnungsangaben geprüft. Bei engen Toleranzen sollten Messbedingungen, Bezugstemperatur und gegebenenfalls ein definierter Konditionierungszustand vorab vereinbart werden. Der Prüfumfang kann konventionelle Messmittel, 3D-Koordinatenmesstechnik und projektbezogene Messprotokolle umfassen.
Von der Anfrage zum geprüften Kunststoffteil
- Fertigungsdaten übermittelnSie senden Zeichnung, CAD-Modell, genaue Kunststoffbezeichnung, Zustand, Stückzahl, Termin und Prüfanforderungen.
- Bearbeitbarkeit prüfenGeometrie, Halbzeug, Toleranzen, Spannflächen, Werkzeugzugänglichkeit und Einsatzbedingungen werden bewertet.
- Verfahren und Prozessfolge planenFräsen, 5-Achs-Bearbeitung, Drehen, Umspannungen und notwendige Zwischenprüfungen werden festgelegt.
- Kunststoffteil CNC-fertigenProgramme, Werkzeuge und Spannmittel werden vorbereitet und das Bauteil nach freigegebenem Stand bearbeitet.
- Merkmale kontrollierenVereinbarte Maße, Passungen, Bezüge, Oberflächen und weitere Prüfmerkmale werden im definierten Zustand kontrolliert.
Welche Angaben wir für ein Angebot benötigen
Eine eindeutige Anfrage reduziert technische Rückfragen und ermöglicht eine belastbare Bewertung von Machbarkeit, Fertigungsweg und Aufwand. Zeichnung, CAD-Modell und Bestellangaben sollten denselben Revisionsstand beschreiben.
- Bemaßte technische Zeichnung und passendes 3D-Modell
- Vollständige Kunststoff-, Typ- und gegebenenfalls Herstellerbezeichnung
- Modifikation, Farbe, Lieferzustand, Halbzeugform und Ausgangsmaße
- Stückzahl, gewünschter Liefertermin und möglicher Wiederholbedarf
- Toleranzen, Passungen, Gewinde, Rauheiten, Oberflächen und Kantenangaben
- Einsatztemperatur, Medienkontakt und weitere funktionsrelevante Bedingungen
- Benötigter Prüfumfang, Messprotokolle und Anforderungen an Materialnachweise
Falls eine Konstruktion noch fertigungstechnisch geprüft oder für einen Prototyp angepasst werden muss, können die nächsten Schritte im Rahmen von Konstruktion und Prototyping abgestimmt werden.
Häufige Fragen zum Kunststoff CNC fräsen und bearbeiten
Antworten zu technischen Kunststoffen, CNC-Fräsen, 5-Achs-Bearbeitung, Drehen, Toleranzen und den benötigten Fertigungsdaten.