STAHLBEARBEITUNG NACH ZEICHNUNG
Stahl fräsen, drehen und projektbezogen mit weiteren Verfahren bearbeiten – für präzise Einzelteile, Prototypen und Kleinserien aus Stahl und Werkzeugstahl.
CNC-Fräsen, 5-Achs-Bearbeitung, CNC-Drehen, Drahterodieren und abgestimmte Prozessfolgen
Einzelteile, Funktionsprototypen sowie kleine und wiederkehrende Serien
Zeichnung, CAD-Modell, genaue Stahlsorte, Härtezustand, Stückzahl und Prüfmerkmale
Stahl CNC-bearbeiten für Präzisionsteile nach Zeichnung
Stahl umfasst eine große Gruppe von Werkstoffen mit deutlich unterschiedlichen Eigenschaften. Festigkeit, Zähigkeit, Härte, Legierungsbestandteile und Wärmebehandlungszustand beeinflussen Zerspanbarkeit, Werkzeugbelastung, Wärmeentwicklung und erreichbare Oberflächen. Für eine belastbare Fertigungsplanung reicht die allgemeine Angabe „Stahl“ deshalb nicht aus.
Technical Solutions HD fertigt Stahlteile auf Grundlage freigegebener technischer Daten. Abhängig von Geometrie und Funktion kommen CNC-Fräsen, 5-Achs-CNC-Fräsen, CNC-Drehen, Drahterodieren oder mehrere aufeinander abgestimmte Bearbeitungsschritte zum Einsatz. Vor der Angebotserstellung prüfen wir Werkstoffspezifikation, Rohteil, Härtezustand, Toleranzen, Oberflächenanforderungen und Stückzahl als zusammenhängende Aufgabe.
- Stahlteile und Werkzeugstahlteile nach Zeichnung und CAD-Modell
- Komplexe Frästeile, Formeinsätze, Aufnahmen und funktionsrelevante Komponenten
- Rotationssymmetrische Drehteile mit zusätzlichen Bohr- und Fräsmerkmalen
- Einzelanfertigungen, Prototypen und projektbezogene Kleinserien
Stahl fräsen mit abgestimmten Werkzeugen und stabilen Schnittbedingungen
Beim Stahl fräsen müssen Werkzeuge, Schnittwerte, Kühlschmierstoff und Aufspannung zum konkreten Werkstoffzustand passen. Weichere oder gut zerspanbare Stähle verhalten sich anders als hochfeste, zähe, vorvergütete oder gehärtete Qualitäten. Auch die Bauteilgeometrie entscheidet darüber, wie Kräfte und Wärme in Werkstück, Werkzeug und Spannmittel eingeleitet werden.
Eine stabile Bearbeitung reduziert Schwingungen, Maßabweichungen, Gratbildung und unnötigen Werkzeugverschleiß. Bei tiefen Taschen, schlanken Konturen, langen Auskragungen oder dünnen Restwänden werden Zustellung und Bearbeitungsfolge so geplant, dass Formstabilität und Zugänglichkeit erhalten bleiben. Welche Strategie technisch sinnvoll ist, wird anhand der vollständigen Zeichnung und Werkstoffangabe festgelegt.
- Werkzeug und Schnittwerte auf Stahlsorte und Härtezustand abstimmen
- Bauteil, Spannmittel und Werkzeug als stabiles Bearbeitungssystem planen
- Wärme, Spanabfuhr und Kühlschmierstoff für den jeweiligen Prozess kontrollieren
- Funktionsflächen, Passungen und Bezüge früh in die Prüfplanung einbeziehen
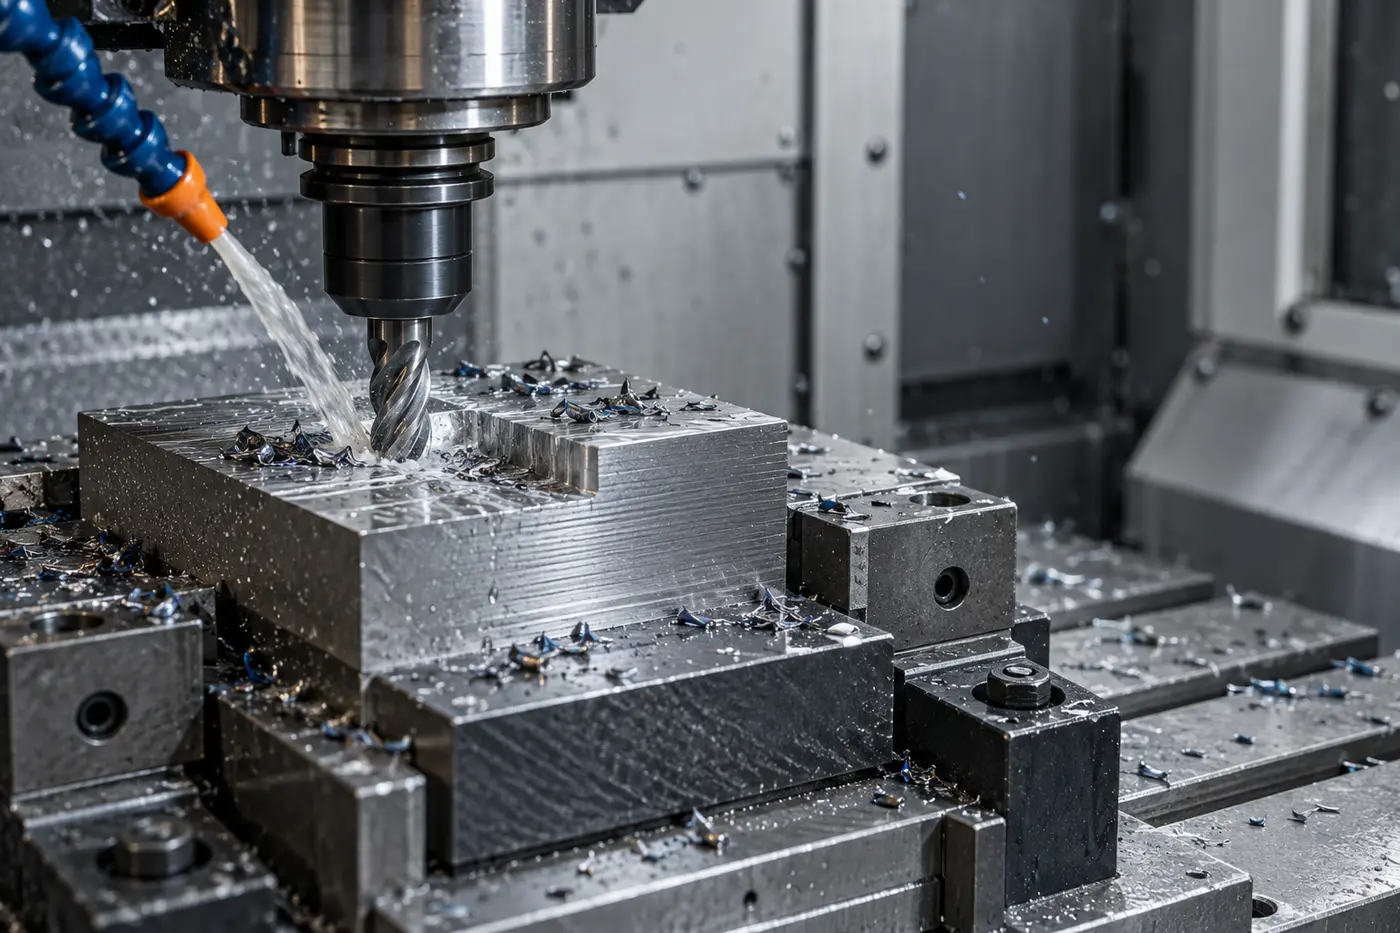
3-Achs- und 5-Achs-Fräsen für unterschiedliche Stahlgeometrien
Die geeignete Achskonfiguration ergibt sich aus Geometrie, Abmessungen, Bearbeitungsseiten und Werkzeugzugänglichkeit. Ebene Flächen, Taschen, Bohrbilder und klar erreichbare Konturen können häufig wirtschaftlich mit einer 3-Achs-Strategie gefertigt werden. Für schräge Flächen, räumliche Konturen oder mehrere Bearbeitungsseiten kann eine 5-Achs-Bearbeitung technisch vorteilhaft sein.
Weniger Umspannungen können helfen, die Lagebeziehung zwischen mehreren Funktionsflächen zu sichern. Bei Stahlteilen müssen dabei Bauteilmasse, Spannkräfte, Werkzeuglängen, Kollisionsräume und Werkstoffzustand gemeinsam berücksichtigt werden. Die Entscheidung zwischen drei und fünf Achsen erfolgt deshalb nicht nach Komplexität allein, sondern nach dem gesamten Fertigungs- und Prüfkonzept.
Wirtschaftlich für eindeutig zugängliche Merkmale
Für ebene Bearbeitungsseiten, Taschen, Bohrbilder und Konturen, die mit definierten Aufspannungen sicher erreichbar sind.
Mehrseitige und räumliche Geometrien bearbeiten
Für schräge Flächen, räumliche Konturen und mehrere Bearbeitungsseiten, wenn weniger Umspannungen einen technischen Vorteil bieten.
Stahl drehen und zusätzliche Fräsmerkmale integrieren
Wellen, Bolzen, Buchsen, Hülsen, Flansche und weitere rotationssymmetrische Stahlteile können durch CNC-Drehen hergestellt werden. Abhängig von Bauteil und Maschine lassen sich Bohrungen, Gewinde, Nuten, Querbohrungen oder Fräsflächen in eine abgestimmte Bearbeitungsfolge integrieren.
Beim Stahl drehen beeinflussen Festigkeit, Härte, Spanform, Bauteilstabilität und Werkzeugzugang die Prozesswahl. Ob eine weitgehende Komplettbearbeitung in einer Aufspannung technisch sinnvoll ist, hängt von Abmessungen, Spannkonzept, Toleranzen und den zusätzlich benötigten Merkmalen ab.
Werkzeugstahl fräsen und Drahterodieren sinnvoll kombinieren
Werkzeugstahl wird häufig für hoch beanspruchte Form-, Stanz-, Schneid- und Vorrichtungskomponenten eingesetzt. Je nach Sorte und Zustand können hohe Festigkeit, Verschleißbeständigkeit oder Härte die spanende Bearbeitung anspruchsvoller machen. Deshalb werden Vorbearbeitung, Wärmebehandlung, Fertigbearbeitung und Prüfung als zusammenhängende Prozessfolge betrachtet.
Für schmale Konturen, präzise Durchbrüche, innenliegende Radien oder bereits gehärtete leitfähige Bauteile kann Drahterodieren eine sinnvolle Ergänzung zum Fräsen sein. Ob vor oder nach einer Wärmebehandlung gefräst beziehungsweise erodiert wird, muss anhand von Werkstoff, Härte, Geometrie, Aufmaß und gefordertem Endzustand festgelegt werden. Eine pauschale Verfahrenszusage ohne vollständige Bauteildaten wäre technisch nicht belastbar.
- Prozessfolge aus Vorbearbeitung, Wärmebehandlung und Fertigbearbeitung abstimmen
- Aufmaße, mögliche Verzüge und funktionskritische Flächen berücksichtigen
- Fräsen und Drahterodieren abhängig von Geometrie und Härtezustand kombinieren
- Endmaße erst für den vereinbarten Endzustand bewerten und prüfen
Stahlsorte, Härtezustand und Wärmebehandlung eindeutig festlegen
Die Bezeichnungen Stahl und Werkzeugstahl beschreiben keine einzelne Werkstoffqualität. Verschiedene Sorten und Zustände unterscheiden sich bei Festigkeit, Zähigkeit, Verschleißverhalten, Zerspanbarkeit und Eignung für Wärme- oder Oberflächenbehandlungen. Die vollständige Werkstoffbezeichnung muss deshalb mit Zeichnung, Bestellung und gegebenenfalls Materialnachweis übereinstimmen.
Auch der Zeitpunkt einer Wärmebehandlung beeinflusst den Fertigungsweg. Wenn Härten, Vergüten, Spannungsarmglühen, Nitrieren, Beschichten oder eine andere Nachbehandlung vorgesehen ist, müssen Aufmaße, mögliche Maßänderungen, geschützte Bereiche und der gewünschte Endzustand vor Produktionsbeginn geklärt werden. Externe Behandlungen werden nur im zuvor abgestimmten Projektumfang eingeplant.
- Vollständige Werkstoffbezeichnung oder Werkstoffnummer angeben
- Liefer-, Vergütungs- oder Härtezustand eindeutig dokumentieren
- Halbzeugform, Ausgangsmaße und notwendige Bearbeitungszugaben abstimmen
- Wärme- und Oberflächenbehandlung mit dem geforderten Endzustand verknüpfen
Typische Stahlteile für Einzelteile, Prototypen und Kleinserien
Stahl und Werkzeugstahl kommen für Bauteile infrage, bei denen Belastbarkeit, Steifigkeit, Verschleißverhalten oder definierte Funktionsflächen wichtig sind. Die tatsächliche Werkstoffeignung ergibt sich aus Anwendung, Lastfall, Umgebung, Geometrie, Nachbehandlung und konstruktiver Freigabe.
Maschinen- und Vorrichtungsteile
Aufnahmen, Halter, Grundkörper, Spann- und Positionierelemente mit definierten Bezugsflächen, Bohrbildern und Passungen.
Werkzeug- und Formkomponenten
Formeinsätze, Platten, Schieber und funktionskritische Komponenten mit abgestimmter Bearbeitungs- und Wärmebehandlungsfolge.
Wellen, Bolzen und Buchsen
Gedrehte oder kombiniert bearbeitete Bauteile mit Nuten, Gewinden, Querbohrungen, Pass- und Lagerstellen.
Prototypen und Kleinserien
Stahlteile für Funktionsprüfung, Erstmuster und reproduzierbare Kleinserien mit eindeutigem Zeichnungs- und Revisionsstand.
Oberflächen, Toleranzen und Qualitätskontrolle bei Stahlteilen
Gefräste und gedrehte Flächen, Passungen, Gewinde und Bezugsmerkmale werden nach den freigegebenen Zeichnungsangaben hergestellt und geprüft. Erreichbare Toleranzen und Oberflächen hängen von Werkstoff, Härtezustand, Geometrie, Bauteilstabilität, Aufspannung und Bearbeitungsfolge ab. Funktionskritische Merkmale sollten auf der Zeichnung eindeutig gekennzeichnet sein.
Bei Wärme- oder Oberflächenbehandlungen ist entscheidend, ob sich Maße, Härte, Rauheit oder Bauteilverzug verändern können. Der Prüfumfang bezieht sich deshalb auf den vereinbarten Fertigungszustand und kann konventionelle Messmittel, 3D-Koordinatenmesstechnik sowie projektbezogene Messprotokolle umfassen.
Von der Anfrage zum geprüften Stahlteil
- Fertigungsdaten übermittelnSie senden Zeichnung, CAD-Modell, genaue Stahlsorte, Härtezustand, Stückzahl, Termin und Prüfanforderungen.
- Bearbeitbarkeit prüfenGeometrie, Rohteil, Toleranzen, Aufspannung, Werkzeugzugänglichkeit und vorgesehene Nachbehandlungen werden bewertet.
- Prozessfolge festlegenFräsen, Drehen, Drahterodieren, notwendige Umspannungen, Wärmebehandlung und Zwischenprüfungen werden abgestimmt.
- Stahlteil CNC-fertigenProgramme, Werkzeuge und Spannmittel werden vorbereitet und das Bauteil nach freigegebenem Stand bearbeitet.
- Merkmale kontrollierenVereinbarte Maße, Passungen, Bezüge, Oberflächen und weitere Prüfmerkmale werden mit geeigneten Messmitteln kontrolliert.
Welche Angaben wir für ein Angebot benötigen
Eine eindeutige Anfrage reduziert technische Rückfragen und ermöglicht eine belastbare Bewertung von Machbarkeit, Fertigungsweg und Aufwand. Zeichnung, CAD-Modell und Bestellangaben sollten denselben Revisionsstand beschreiben.
- Bemaßte technische Zeichnung und passendes 3D-Modell
- Vollständige Stahlsorte, Werkstoffnummer und Material- beziehungsweise Härtezustand
- Stückzahl, gewünschter Liefertermin und möglicher Wiederholbedarf
- Toleranzen, Passungen, Gewinde, Rauheiten, Oberflächen und Kantenangaben
- Vorgesehene Wärme- oder Oberflächenbehandlung und geforderter Endzustand
- Funktionskritische Merkmale und benötigter Prüfumfang
- Anforderungen an Materialzeugnisse, Härtenachweise, Messprotokolle oder Rückverfolgbarkeit
Falls eine Konstruktion noch fertigungstechnisch geprüft oder für einen Prototyp angepasst werden muss, können die nächsten Schritte im Rahmen von Konstruktion und Prototyping abgestimmt werden.
Häufige Fragen zum Stahl fräsen und Werkzeugstahl bearbeiten
Antworten zu Stahl- und Werkzeugstahlsorten, CNC-Fräsen, Drehen, Drahterodieren, Härtezuständen und den benötigten Fertigungsdaten.